蓝金林板材厂家解读:多层实木板在家具制造中的工艺升级方向
📅 2026-11-12
🔖 蓝金林木业有限公司:蓝金林板材,多层实木板,实木板材,家具板材,板材厂家
多层实木板在家具制造中用得越来越多,但很多工厂在批量生产时仍会遇到同一个问题:同样标称18mm的板子,有的压贴后平整度好、握钉力稳,有的却容易翘曲、边缘崩缺。这背后其实是工艺细节的差距。作为深耕板材行业多年的板材厂家,蓝金林木业有限公司结合生产实践,谈谈多层实木板的工艺升级方向。
芯层结构:从"能压"到"压得稳"
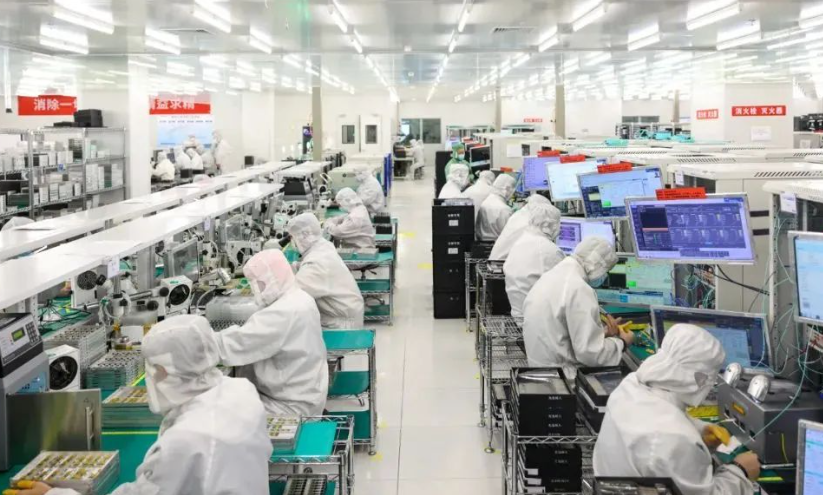
传统多层实木板芯层多采用奇数层纵横交错组坯,但芯板厚度公差和含水率控制往往被忽视。行业现状是,部分厂家为降成本使用薄芯板叠加,层间应力不均,后期易变形。蓝金林板材在芯层工艺上做了两件事:一是将芯板厚度公差控制在±0.15mm以内,二是把中板含水率稳定在8%-10%区间,从源头减少内应力。
胶合与压贴:参数比设备更关键
有了好芯层,胶合工艺决定成品稳定性。多层实木板的热压曲线需要按板厚动态调整,而不是一套参数走天下。
- 胶种选择:家具板材常用E0级脲醛胶或MDI胶,后者成本高但耐水性和环保性更优;
- 热压温度:一般控制在105℃-115℃,温度过高易导致表层脆化;
- 压力与时间:单位压力约1.2-1.5MPa,厚板需适当延长保压时间。
这些参数看似基础,但真正执行到位需要稳定的生产线和质检体系,这也是实木板材品质分化的分水岭。
选型指南:按用途匹配工艺等级
采购多层实木板时,建议先明确使用场景再谈价格。柜体承重部位优先选芯层密实、握钉力≥1000N的板子;门板类则更看重平整度和表面砂光精度。蓝金林板材针对不同家具板材用途提供差异化工艺方案,方便下游工厂按需选型。
从应用前景看,随着定制家具对环保和稳定性的要求提升,多层实木板正朝着低醛胶、高精度芯层和功能化饰面方向发展。蓝金林木业有限公司:蓝金林板材,多层实木板,实木板材,家具板材,板材厂家将持续在工艺端打磨,为家具制造提供更可靠的基材支撑。