蓝金林木业有限公司多层实木板生产工艺流程及质量管控要点
📅 2026-09-16
🔖 蓝金林木业有限公司:蓝金林板材,多层实木板,实木板材,家具板材,板材厂家
多层实木板凭借稳定性强、握钉力好、性价比高等优势,已成为定制家具与室内装修的主流基材之一。蓝金林木业有限公司作为业内深耕多年的板材厂家,其多层实木板从原木旋切到成品出库,需经过十余道关键工序。本文从技术视角拆解其生产工艺流程与质量管控要点。
一、基材结构与胶合原理
多层实木板由奇数层单板按相邻层纤维方向互相垂直的原则交错叠放,经涂胶、热压而成。这种纵横交错的“十字型”应力结构能有效抵消木材各向异性带来的形变,使板材翘曲度控制在0.3%以内。蓝金林板材选用桉木与杨木混合单板,含水率严格控制在8%–12%区间,确保胶合界面渗透均匀。
二、关键工序与实操控制
旋切后的单板需经干燥、修补、涂胶三道预处理。涂胶量通常控制在280–320g/m²,胶种以E0级脲醛树脂为主,部分高端系列采用MDI无醛胶。热压阶段是决定多层实木板内结合强度的核心环节:
- 温度:105–120℃,过高易导致胶层碳化
- 压力:1.2–1.8MPa,分段升压避免单板错位
- 时间:每毫米厚度约0.6–0.8min
热压完成后需进行48小时以上的平衡养生,使板材内部应力充分释放,这一步骤常被小型板材厂家省略,却是蓝金林木业有限公司品控体系中不可跳过的一环。
三、质量管控的核心指标
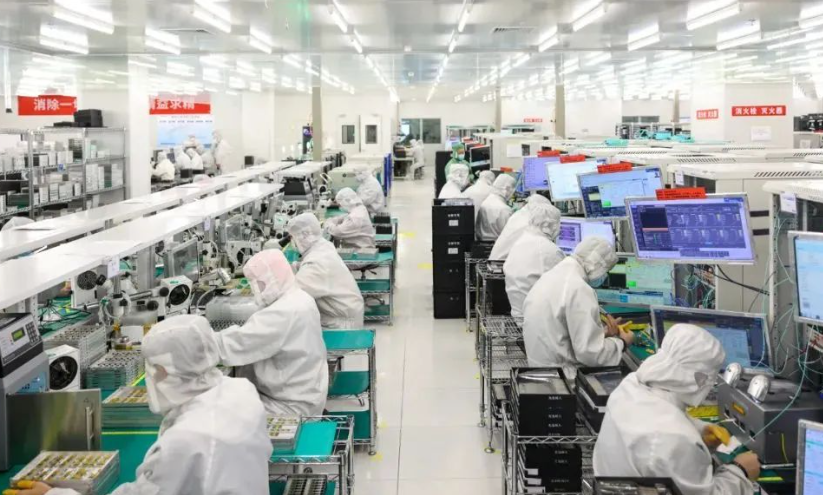
成品检测环节,蓝金林板材重点监控以下数据:静曲强度≥28MPa,弹性模量≥4000MPa,内结合强度≥0.8MPa,甲醛释放量≤0.05mg/m³(E0级)。与普通单层实木板材相比,多层实木板的尺寸稳定性提升约40%,在湿度变化剧烈的南方地区表现尤为突出。作为家具板材供应商,宏合装饰材料建议下游客户在开料后24小时内完成封边,以避免边缘吸湿膨胀。
从选材到养生,每一道工序的精度都直接映射到终端家具的寿命。蓝金林木业有限公司持续优化多层实木板工艺参数,为家具板材市场提供更稳定的基材解决方案。